Eine technische Referenz für Konstrukteure und technische Einkäufer: Werkstoffwahl,
erreichbare Toleranzen, industrielle Anwendungen und der Vergleich des
Wachsausschmelzverfahrens mit Sandguss und Zerspanung.
FachgebietMetallurgie · GießereitechnikVerfahrenDIN EN ISO 17296SpracheDeutsch · TechnischAktualisiert2026
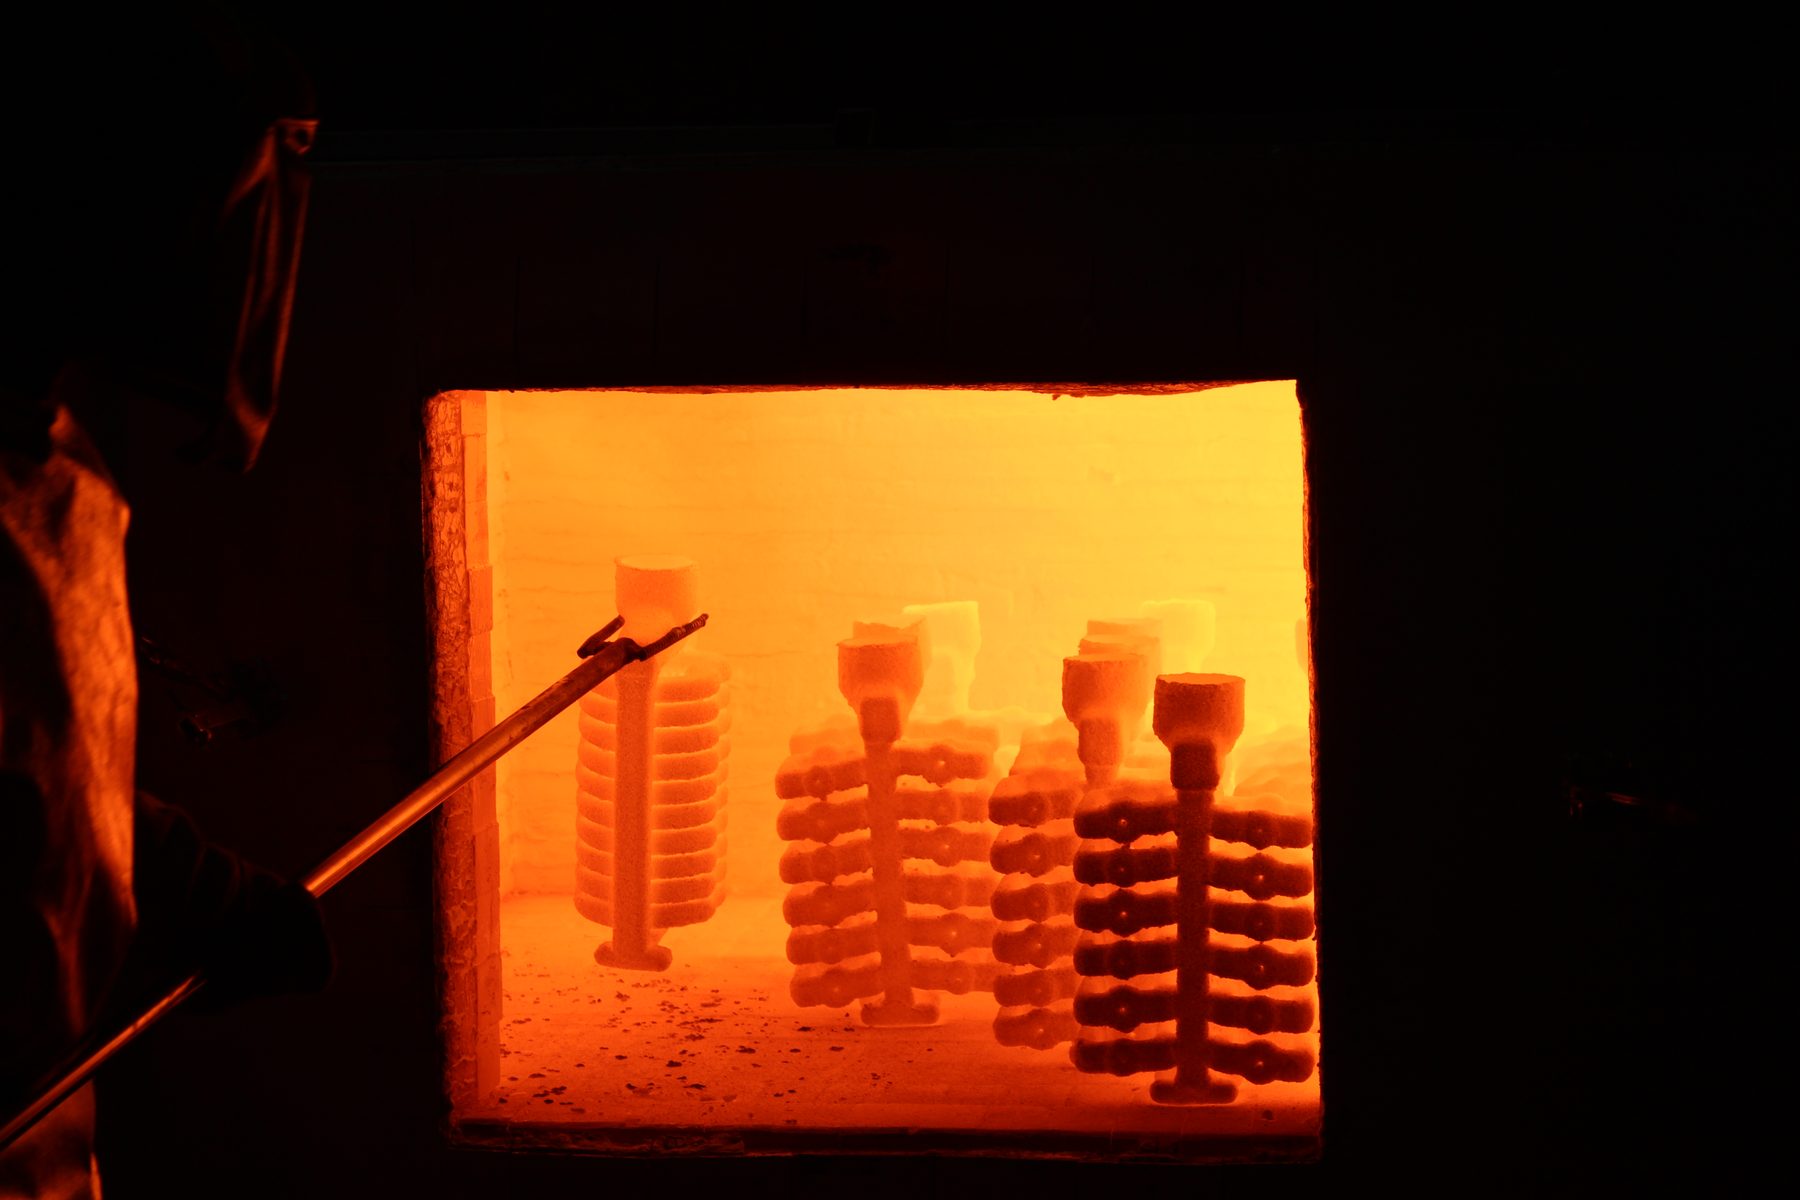
— 01 Geglühte Keramikschalen im BrennofenSchalenbrand · ca. 1.000 °C
§01Grundlagen
Was ist Feinguss?
Feinguss — international als Investment Casting bekannt — ist das Präzisionsgussverfahren
mit der längsten kontinuierlichen industriellen Geschichte. Die Wurzeln reichen über
4 000 Jahre zurück; in seiner heutigen Form wurde das Verfahren in den 1940er-Jahren
für die Luft- und Raumfahrt industrialisiert. Der zentrale Gedanke ist einfach: Ein
präzise gefertigtes Wachsmodell wird mit einer feuerfesten Keramikschale
umhüllt; das Wachs wird ausgeschmolzen, die Schale gebrannt, und flüssiges Metall
füllt den entstandenen Hohlraum.
Das Ergebnis ist ein Gussteil, das in Geometriefreiheit, Maßhaltigkeit und
Oberflächengüte deutlich näher am fertigen Bauteil liegt als jedes andere
Urformverfahren. Hinterschneidungen, dünne Wandstärken, integrierte
Funktionsflächen und komplexe Innengeometrien — all das ist im Feinguss
gleichzeitig in einem Stück realisierbar. Genau hier liegt der wirtschaftliche
Vorteil: Was im Feinguss in einem Schritt entsteht, müsste sonst aus mehreren
zerspanten oder geschmiedeten Komponenten zusammengefügt werden.
Feinguss ist nicht das billigste Verfahren — sondern dort das wirtschaftlichste,
wo Geometrie, Werkstoff und Stückzahl zusammenwirken.
— Konstruktive Entscheidungslogik
Wann lohnt sich Feinguss?
Die wirtschaftliche Schwelle liegt typischerweise bei 50 bis 200 Stück
eines mittelgroßen Bauteils, abhängig von Geometriekomplexität und Werkstoff. Unter
dieser Stückzahl dominiert die Werkzeugamortisation; darüber hinaus wird Feinguss
gegenüber alternativen Verfahren zunehmend attraktiv. Drei Konstellationen sprechen
besonders deutlich für das Verfahren:
Komplexe Geometrie — innere Kanäle, mehrere Anschlussseiten, organische Formen, die zerspanend nur mit hohem Werkzeugaufwand und niedriger Materialausnutzung herstellbar wären.
Schwer zerspanbare Werkstoffe — austenitische und Duplex-Edelstähle, hitzebeständige Stähle, Nickel- und Kobaltbasislegierungen, deren Bearbeitung aus dem Vollen unverhältnismäßig teuer ist.
Hohe Anforderungen an Oberfläche und Maßhaltigkeit bei gleichzeitig komplexer Geometrie — wo Sandguss zu grob und CNC zu aufwendig wäre.
Die Verfahrensschritte im Überblick
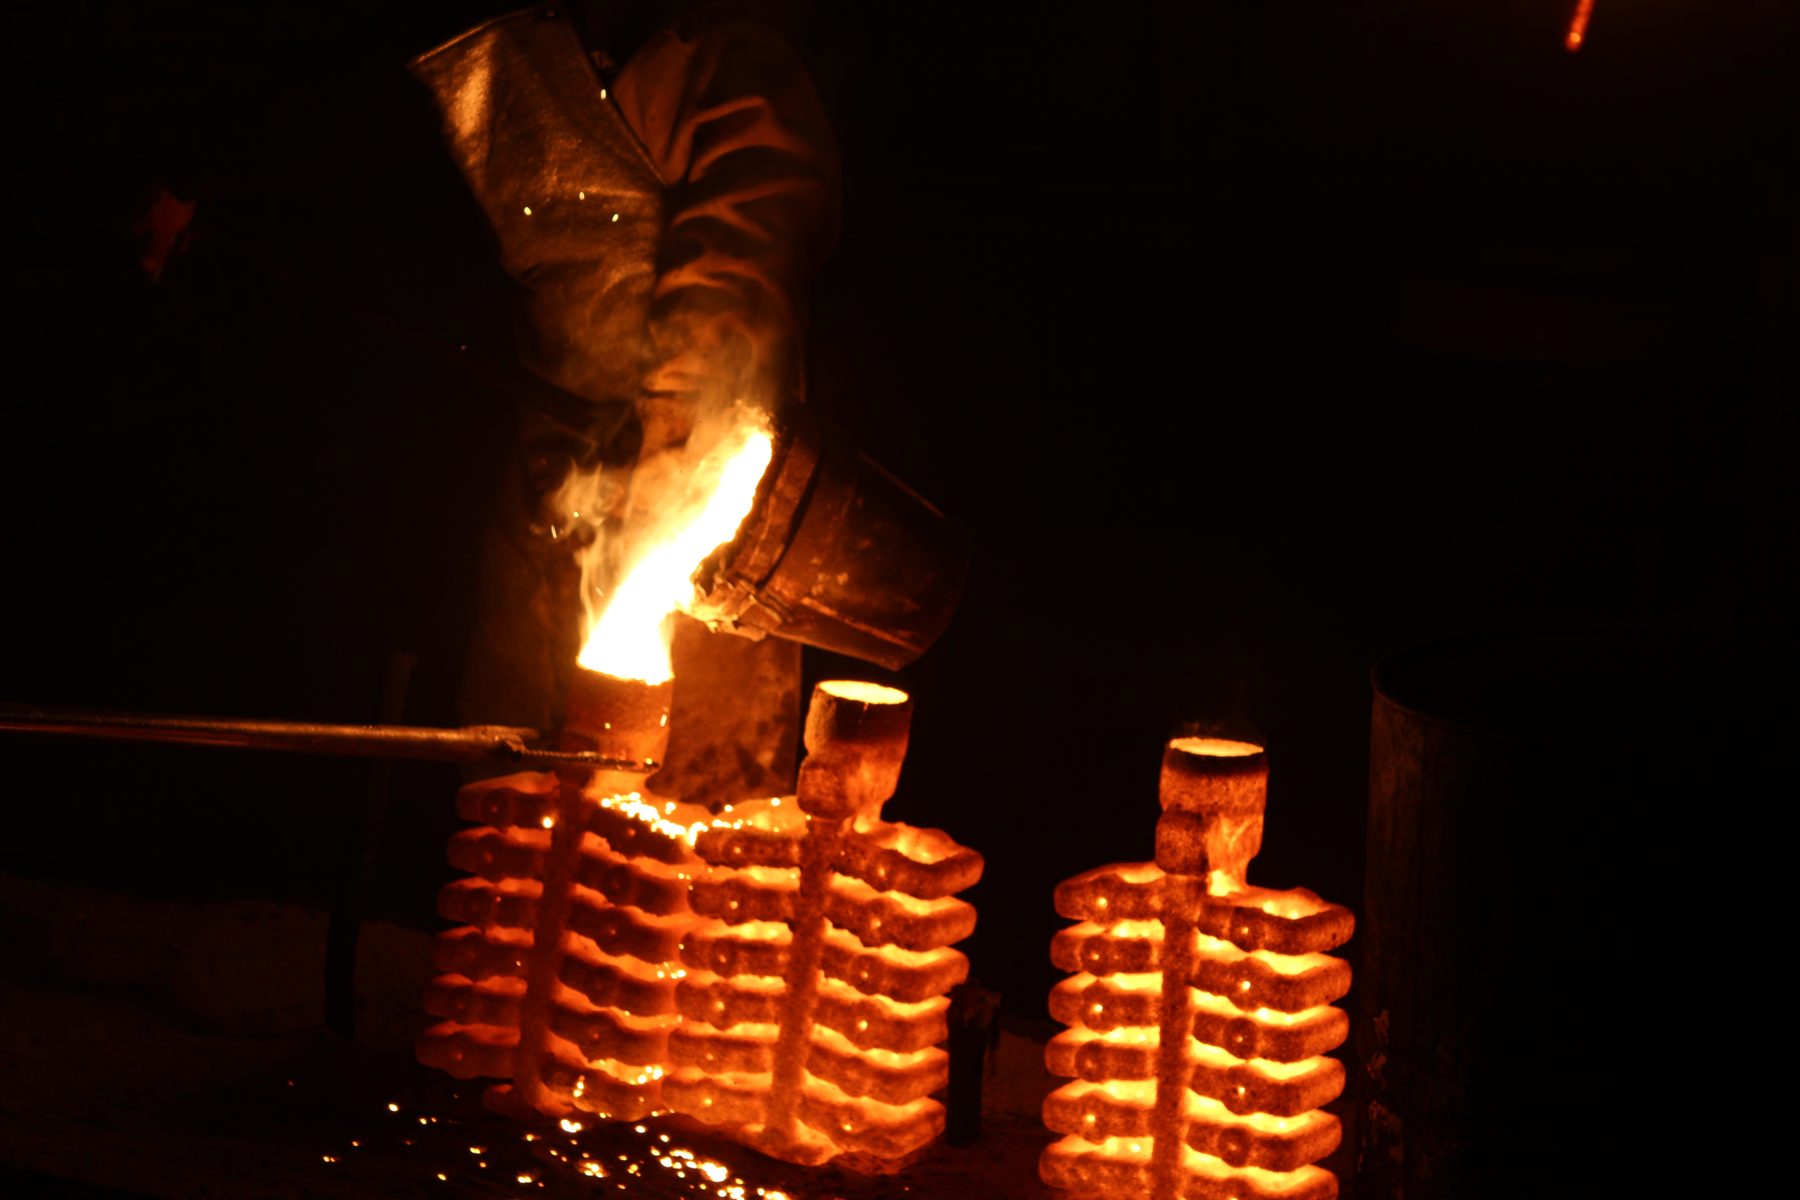
Abb. 02 · Abguss flüssigen Stahls in vorgewärmte Keramikschalen
Auch wenn diese Referenz keinen Schritt-für-Schritt-Prozessleitfaden ersetzen soll,
ist ein knapper Überblick für das Verständnis der Folgenkapitel hilfreich. Das Verfahren
gliedert sich in Wachsmodellherstellung (Spritzguss in Aluminium-Werkzeugen),
Schalenaufbau (mehrlagiges Tauchen in Schlicker und Besanden mit
feuerfesten Granulaten), Entwachsen (im Autoklaven oder Flash-Ofen),
Schalenbrand (bei rund 1 000 °C zur Aushärtung), Abguss
(vorgewärmt, häufig im Vakuum oder unter Schutzgas) und schließlich Knockout,
Trennen, Entgraten und Wärmebehandlung. Jede dieser Stufen prägt die
späteren Eigenschaften — und entscheidet über die Wahl des Lieferanten.
§02Werkstoffe
Werkstoffe & Legierungen.
Praktisch jeder gießbare metallische Werkstoff lässt sich im Feinguss verarbeiten —
die Auswahl wird in der Praxis durch Bauteilanforderung, Schmelzaggregat des Lieferanten
und Wärmebehandlungsmöglichkeiten bestimmt. Die folgende Übersicht konzentriert sich
auf die im europäischen Industrieguss meistverarbeiteten Legierungen und ihre
typischen Einsatzgebiete.
Nichtrostende Stähle
Die mit Abstand größte Werkstoffgruppe im Feinguss. Austenitische Stähle dominieren
wegen ihrer Korrosionsbeständigkeit, Schweißbarkeit und der guten Vergießbarkeit.
Martensitische und Duplex-Sorten kommen dort zum Einsatz, wo höhere Festigkeit oder
kombinierte Spannungsrisskorrosionsbeständigkeit gefordert ist.
Standard-Edelstahlguss, beständig gegen Wasser und atmosphärische Korrosion
Armaturen, Bauwesen, allgemeiner Maschinenbau
1.4581GX5CrNiMoNb19-11-2
Austenit (Nb-stab.)
Beständig gegen interkristalline Korrosion bis ca. 400 °C
Chemie, Petrochemie, Schweißkonstruktionen
1.4470GX2CrNiMoN22-5-3
Duplex
Hohe Festigkeit, hervorragende Spannungsrisskorrosionsbeständigkeit
Offshore, Meerwasser, Chemieanlagen
1.4313GX4CrNi13-4
Martensit (weichmart.)
Hohe Zähigkeit, schweißbar, vergütbar
Wasserkraftturbinen, Pumpenlaufräder
Werkzeug- und Vergütungsstähle
Stähle dieser Gruppe werden im Feinguss vor allem für hochbelastete Strukturteile,
Wehrtechnik und Werkzeugkomponenten gewählt. Wesentlich ist hier die Beherrschung
der Wärmebehandlung — Härten, Anlassen, Vergüten — durch den Gießer.
Für Anwendungen jenseits 600 °C oder unter aggressiven Medien werden hitzebeständige
Stähle und Nickelbasislegierungen vergossen. Die Beherrschung dieser Werkstoffe verlangt
einen geeigneten Schmelzofen — in der Regel Vakuum-Induktion oder
zumindest eine kontrollierte Schutzgasatmosphäre — sowie engere Toleranzen in
Charge und Temperaturführung. Typische Vertreter sind hochlegierte Cr-Ni-Stähle
(1.4848, 1.4837), Inconel- und Hastelloy-Familien sowie Stellite-Kobaltlegierungen
für Verschleißanwendungen.
Hinweis zur Werkstoffauswahl
Die richtige Legierung ergibt sich aus dem Lastfall, nicht aus dem Katalog. Faustregel
für die frühe Konstruktionsphase: Beginnen Sie bei mechanischer Belastung mit
1.7225, bei Korrosionsanforderung mit 1.4408, bei
kombinierter Beanspruchung mit Duplex-Werkstoffen — und prüfen Sie früh mit dem
Lieferanten, ob Schmelzaggregat und Wärmebehandlung den gewählten Werkstoff
wirtschaftlich abbilden.
§03Maßhaltigkeit
Toleranzen & Oberfläche.
Die Maßhaltigkeit eines Feingussteils wird von einer Kette aus Wachsmodell-Schwund,
Schalenausdehnung beim Brand und Abkühlschwindung der Legierung bestimmt. Aus diesem
Grund werden Toleranzen nicht punktuell, sondern klassenweise nach
einheitlichen Normen vereinbart. Die im europäischen Raum dominierende Referenz ist
das VDG-Merkblatt P 690 (Allgemeintoleranzen für Gussstücke), das
Toleranzklassen CT1 bis CT16 definiert.
Standard-Maßtol.
CT5–CT7
Übliche Maßtoleranzklasse im Serien-Feinguss, entsprechend ±0,3 bis ±0,8 mm bei mittleren Bauteilgrößen.
Oberfläche, gegossen
Ra 3,2 – 6,3 μm
Ohne mechanische Nachbearbeitung erreichbarer Rauheitsbereich, abhängig von Schalensystem und Werkstoff.
Mindestwandstärke
≈ 2 mm
Wirtschaftliche Untergrenze für Edelstahl. Lokal sind 1,0–1,5 mm möglich, jedoch mit erhöhtem Ausschussrisiko.
Stückgewicht
5 g – 80 kg
Praktischer Bereich europäischer Feingießereien. Größere Stücke erfordern Spezialanlagen.
Formschräge
0°
Da das Wachsmodell verloren ist, sind Formschrägen — anders als bei Druckguss — meist nicht erforderlich.
Lochdurchm. min.
≈ 1,5 mm
Direkt gegossene Bohrungen mit ausreichender Tiefe und Reproduzierbarkeit.
Diese Werte sind Richtwerte für ein gut beherrschtes Verfahren. Engere Toleranzen
— etwa CT4 oder Oberflächen unter Ra 3,2 μm — sind realisierbar, jedoch mit
überproportional steigenden Kosten verbunden. Konstruktiv sinnvoller
ist es in der Regel, kritische Funktionsmaße bewusst als Bearbeitungsmaße auszuweisen
und die übrige Geometrie in Standardklassen zu belassen.
Schwund und Schwundkompensation
Die werkstoffabhängige Volumenkontraktion zwischen Gusszustand und
Raumtemperatur — der Schwund — liegt für die wichtigsten Eisenlegierungen
zwischen rund 1,8 % und 2,4 %. Bei der Wachsmodellauslegung wird
dieser Wert vorab ins Werkzeug eingerechnet, was eine enge Abstimmung zwischen
Konstruktion, Modellbau und Gießerei voraussetzt. Asymmetrische Geometrien können
zu lokal abweichendem Schwund und somit zu Verzug führen — ein Aspekt, der in der
Konstruktionsphase mit dem Lieferanten zu klären ist.
§04Vergleich
Feinguss, Sandguss, Zerspanung.
Die Verfahrenswahl ist eine wirtschaftliche und konstruktive Entscheidung — kein
Bekenntnis. Die folgende Übersicht stellt die drei in der Praxis konkurrierenden
Verfahren auf den entscheidenden Achsen gegenüber: Geometriekomplexität,
Maßhaltigkeit, Oberfläche, Stückkosten und Werkzeugkosten.
Kriterium
Feinguss
Sandguss
CNC-Zerspanung
Geometriekomplexität
Sehr hoch — Hinterschneidungen, integrierte Innengeometrien
Mittel — formschrägenpflichtig, einfache Kerne
Mittel — limitiert durch Werkzeugzugang
Maßtoleranz (typ.)
±0,3–0,8 mm (CT5–CT7)
±0,8–2,0 mm (CT8–CT11)
±0,01–0,1 mm (IT6–IT8)
Oberfläche, ungeprüft
Ra 3,2–6,3 μm
Ra 12,5–25 μm
Ra 0,8–3,2 μm
Materialausnutzung
Sehr hoch (> 90 %)
Hoch (~ 80 %)
Niedrig–mittel (30–70 %)
Werkzeug-/Modellkosten
Mittel — Aluminium-Wachsspritzwerkzeug
Niedrig — Holz- oder Hartmodell
Keine — Programmieraufwand
Wirtschaftlich ab Stückzahl
~50–200 Stück
~10 Stück
1 Stück
Werkstoffvielfalt
Sehr breit — Stahl bis Nickelbasis
Sehr breit
Limitiert auf zerspanbare Halbzeuge
Die in der Praxis sinnvollste Strategie ist häufig Verfahrenskombination:
Komplexe Grundgeometrie als Feingussteil, kritische Funktionsmaße zerspanend nach.
Aufmaße von 0,5 bis 2 mm an mechanisch zu bearbeitenden Flächen sind dafür
Standard und werden vom Gießer bereits im Werkzeug berücksichtigt.
§05Anwendungen
Industrielle Anwendungen.
Feinguss ist heute ein industrielles Querschnittsverfahren. Vier Branchen prägen
das europäische Auftragsvolumen besonders deutlich — und in jeder dieser Branchen
sind es bestimmte Bauteilfamilien, die das Verfahren konkurrenzlos macht.
01 / Armaturen
Industriearmaturen & Fittings
Komplexe Mehrwege-Ventilkörper, Double-Block-and-Bleed-Gehäuse, Klappen- und Kugelhahnkörper, Verteiler. Geometrien, die sich aus Halbzeug nicht wirtschaftlich darstellen lassen.
DBBPN16–PN1601.4408 · 1.4581
02 / Wehrtechnik
Wehrtechnik & Sicherheit
Hochbelastete Strukturteile mit komplexer Geometrie aus vergüteten Stählen — typischerweise auf Basis von 1.7225 oder 1.6582, mit anschließender Vergütung und ggf. Nitrierung.
42CrMo4vergütetCharge-rückverfolgbar
03 / Petrochemie
Petrochemie & Energie
Mediumberührte Komponenten unter aggressiven Betriebsbedingungen: Pumpenlaufräder, Ventilinnenteile, Verteilergehäuse. Werkstoffe nach NACE MR0175, Duplex bei kombinierter Spannungsrisskorrosionsbeanspruchung.
NACEDuplexInconel
04 / Pumpen & Strömung
Pumpen- & Strömungstechnik
Laufräder, Leitapparate, Spiralgehäuse mit komplexen 3D-Schaufelgeometrien. Maßhaltigkeit der Schaufelkanäle entscheidet über den hydraulischen Wirkungsgrad — der natürliche Anwendungsfall für Feinguss.
1.4313CFD-optimiert3D-Schaufel
05 / Lebensmittel & Pharma
Lebensmittel & Pharma
Hygienisch ausgelegte Bauteile aus 1.4404 / 1.4408: Kupplungen, Ventilgehäuse, Anschlussstücke. Anforderungen an polierte Oberflächen und CIP-Tauglichkeit nach EHEDG bestimmen die Nachbearbeitung.
EHEDGRa ≤ 0,83.1-Zeugnis
06 / Allgem. Maschinenbau
Allgemeiner Maschinenbau
Hebel, Halter, Anschlusselemente, Gelenkkomponenten. Klassisches Anwendungsfeld für die Substitution von Schweißkonstruktionen durch ein einteiliges Gussbauteil.
SchweißersatzSerienbauteilC35
§06Standards
Qualitätsstandards.
Die Qualität eines Feingussteils ist nur so belastbar wie das Regelwerk, gegen das
es geprüft wird. Im europäischen Industrieguss haben sich folgende Normen,
Werkszeugnisse und Verbandsmerkblätter als Mindeststandards etabliert. Wer Feinguss
beschafft, sollte diese Referenzen in der Bestellspezifikation namentlich nennen —
nicht nur die Werkstoffnummer.
ISO 9001
Qualitätsmanagementsystem — die Grundvoraussetzung jedes ernstzunehmenden Industriegießers. Audit-Nachweis sollte Teil der Lieferantenqualifikation sein.
QMS · Basis
VDG P 690
Allgemeintoleranzen für Gussstücke — VDG-Merkblatt zur Festlegung von Maß- und Lagetoleranzklassen (CT-Klassen). Zentrale Referenz für die Zeichnungseintragung.
Toleranzen
VDG P 695
Bearbeitungszugaben für Gussstücke — VDG-Merkblatt zu üblichen Aufmaßen je nach Bauteilgröße und Lage der zu bearbeitenden Fläche.
Bearbeitung
VDG P 960
Visuelle Beurteilung von Oberflächenfehlern bei Gussstücken — Merkblatt zur Bewertung von Oberflächenmerkmalen und Klassifizierung zulässiger Befunde.
Oberfläche
DIN EN 10204
Werkszeugnisse — Klassifikation von Prüfbescheinigungen. Für sicherheitsrelevante Anwendungen ist Abnahmeprüfzeugnis 3.1 Standard, für höchste Anforderungen 3.2 mit Abnahme durch unabhängige Stelle.
Zeugnis
DIN EN 1559
Allgemeine technische Lieferbedingungen für Gussstücke aus Stahl, Eisen und Nichteisenmetallen — Basisnorm für Lieferspezifikationen.
Lieferung
DIN EN ISO 17296
Zerstörungsfreie Prüfung für Gussstücke — Sichtprüfung, Eindringprüfung (PT), Magnetpulverprüfung (MT), Röntgenprüfung (RT) und Ultraschallprüfung (UT) je nach Bauteilkategorie.
Prüfung
PED 2014/68/EU
Druckgeräterichtlinie — relevant für drucktragende Komponenten in Armaturen und Anlagenbau. Gießer benötigen entsprechende Qualifikation des QM-Systems und Werkstoffzulassungen (AD 2000-Merkblätter).
Druckgeräte
NACE MR0175
Korrosionsbeständigkeit gegen Sauergas (H₂S) — verbindlich in der Öl- und Gasindustrie. Schreibt zulässige Härtegrenzen, Werkstoffe und Wärmebehandlungszustände vor.
Petrochemie
Eine belastbare Bestellspezifikation kombiniert in der Regel vier Ebenen:
Werkstoffnummer, Maßtoleranzklasse nach VDG P 690, Oberflächen-Akzeptanzkriterien
nach VDG P 960 und Werkszeugnis nach DIN EN 10204. Wer diese Ebenen nicht definiert,
überlässt sie implizit dem Gießer.
Beschaffungsstrategie · 2026
Feinguss aus der Türkei.
Türkische Feingießereien haben sich in den letzten zehn Jahren als ernstzunehmende
Lieferantenbasis für den europäischen Markt etabliert — getragen von EU-Zollunion,
kurzen Lieferwegen, kompetitiven Stundensätzen und einer wachsenden Zahl
ISO-9001-zertifizierter Betriebe mit deutschsprachiger Kundenbetreuung. Für viele
deutsche Einkäufer ist das Land heute der wirtschaftlich attraktivste Beschaffungsmarkt
innerhalb der Vier-Stunden-Flugzone.
Schmelzaggregat & WerkstoffspektrumIGBT-Mittelfrequenz-Induktionsöfen für saubere Edelstahlschmelzen; Vakuum-Induktion für Sonderlegierungen.
Wärmebehandlung im HausLösungsglühen, Vergüten, Anlassen — interne Kontrolle reduziert Durchlaufzeit und Logistikrisiko.
Prüfwesen nach EN 102043.1-Werkszeugnisse standardmäßig, 3.2 auf Anfrage; ZfP-Methoden PT, MT, RT je Bauteilkategorie.
Erfahrung mit deutschen SpezifikationenVertrautheit mit VDG-Merkblättern, DIN-Normen und deutschsprachiger Zeichnungskonvention.
§07Häufige Fragen
Häufig gestellte Fragen.
Wann ist Feinguss wirtschaftlicher als CNC-Bearbeitung?
Sobald die Geometrie komplex genug ist, dass die Zerspanung mehrere Aufspannungen oder
spezielle Werkzeuge erfordert — und die Stückzahl die Werkzeugamortisation trägt
(typischerweise 50 bis 200 Stück bei mittleren Bauteilen). Bei einfachen Geometrien
aus Standardhalbzeug bleibt CNC die wirtschaftlichere Option. Eine pauschale Antwort
gibt es nicht; sinnvoll ist eine Kostengegenüberstellung mit dem Lieferanten anhand
der konkreten Geometrie und Stückzahl.
Welche Maßtoleranzen kann ich auf der Zeichnung erwarten?
Im Standard-Serien-Feinguss sind Toleranzklassen CT5 bis CT7 nach
VDG-Merkblatt P 690 erreichbar — das entspricht etwa ±0,3 bis ±0,8 mm bei mittleren
Bauteilen. Engere Toleranzen sind möglich, jedoch mit überproportional steigenden
Kosten verbunden. Empfehlenswert ist es, kritische Funktionsmaße als Bearbeitungsmaße
mit Aufmaß auszuweisen und die übrige Geometrie in Standardklassen zu belassen.
Welche Werkstoffe sind im Feinguss verarbeitbar?
Praktisch alle gießbaren Eisen- und Nichteisenlegierungen: nichtrostende Stähle
(1.4408, 1.4581, 1.4308, Duplex 1.4470), Werkzeug- und Vergütungsstähle (1.7225,
1.6582, C35), warmfeste und hitzebeständige Stähle, Nickel- und Kobaltbasislegierungen
sowie Aluminium-, Kupfer- und Bronzelegierungen. Welche dieser Werkstoffe ein
konkreter Lieferant wirtschaftlich abbildet, hängt von seinem Schmelzaggregat und
seiner Wärmebehandlungsausstattung ab.
Wie lang ist die typische Durchlaufzeit von der Anfrage bis zur Erstmusterlieferung?
Bei einem neuen Bauteil liegt die Erstmusterlieferzeit üblicherweise bei
10 bis 16 Wochen. Davon entfallen typischerweise 4–6 Wochen auf den
Werkzeugbau (Wachsspritzwerkzeug), 2–3 Wochen auf den Erstabguss inklusive
Schalenaufbau und Wärmebehandlung, sowie der Rest auf Bemusterung, Prüfung und
Logistik. Serienteile werden danach typischerweise in 4–8 Wochen Vorlauf
disponiert.
Welche Mindeststückzahl ist im Feinguss üblich?
Die wirtschaftliche Untergrenze liegt bei den meisten europäischen Gießereien zwischen
50 und 200 Stück pro Auftrag, abhängig von Bauteilgröße und
Werkstoff. Kleinere Stückzahlen sind technisch möglich, jedoch werkzeugkostenbedingt
mit hohem Stückpreis verbunden. Für Prototypen ist häufig 3D-gedruckter Wachsmodellbau
(Quickcasting) eine wirtschaftliche Alternative zum klassischen Werkzeugbau.
Welche Prüfungen und Zeugnisse sollte ich bestellen?
Standard für sicherheitsrelevante Bauteile ist das Abnahmeprüfzeugnis 3.1
nach DIN EN 10204 mit chemischer Analyse, mechanischen Kennwerten und Maßprotokoll.
Für drucktragende Anwendungen (PED) oder Sauergas-Service (NACE MR0175) sind
zerstörungsfreie Prüfungen — typischerweise PT (Eindringprüfung) oder RT
(Röntgenprüfung) — zusätzlich vorzusehen. Die Auswahl richtet sich nach
Bauteilkategorie und Anwendungsregelwerk.
§08Rechtliches
Impressum.
Angaben gemäß § 5 TMG
BRK Metal San. Tic. Ltd. Şti.
Orta Mah., Atayolu Cd. 8/8
34956 Tuzla / İstanbul, Türkiye
Das Unternehmen ist in der Türkei registriert und unterliegt dem türkischen Steuerrecht.
Eine Umsatzsteuer-Identifikationsnummer gemäß § 27a UStG liegt nicht vor,
da das Unternehmen seinen Sitz außerhalb der Europäischen Union hat.
Haftung für Inhalte
Die Inhalte dieser Website wurden mit größtmöglicher Sorgfalt erstellt.
Für die Richtigkeit, Vollständigkeit und Aktualität der Inhalte übernehmen wir
keine Gewähr. Als Diensteanbieter sind wir für eigene Inhalte auf diesen Seiten
nach den allgemeinen Gesetzen verantwortlich.
§09Datenschutz
Datenschutzerklärung.
1. Verantwortliche Stelle
Verantwortlich für die Datenverarbeitung auf dieser Website ist: BRK Metal San. Tic. Ltd. Şti.
Orta Mah., Atayolu Cd. 8/8, 34956 Tuzla / İstanbul, Türkiye
E-Mail: info@brkmetal.com
2. Erhebung und Speicherung personenbezogener Daten
Diese Website erhebt und speichert keine personenbezogenen Daten der Besucher.
Es werden keine Cookies gesetzt, kein Tracking durchgeführt und keine
Analyse-Tools eingesetzt.
3. Google Fonts
Diese Website nutzt Schriftarten des Dienstes Google Fonts (Google LLC,
1600 Amphitheatre Parkway, Mountain View, CA 94043, USA). Beim Aufruf
dieser Seite lädt Ihr Browser die benötigten Schriftarten direkt von
Google-Servern. Dabei wird Ihre IP-Adresse an Google übermittelt.
Rechtsgrundlage ist Art. 6 Abs. 1 lit. f DSGVO (berechtigtes Interesse
an einer einheitlichen Darstellung). Weitere Informationen finden Sie
in der Datenschutzerklärung von Google.
4. Externe Links
Diese Website enthält Links zu externen Websites (brkmetal.com).
Für die Inhalte dieser externen Seiten sind ausschließlich deren
Betreiber verantwortlich.
5. Ihre Rechte
Sie haben das Recht auf Auskunft, Berichtigung, Löschung und Einschränkung
der Verarbeitung Ihrer personenbezogenen Daten sowie ein Widerspruchsrecht
gegen die Verarbeitung und ein Recht auf Datenübertragbarkeit.
Wenden Sie sich dazu an: info@brkmetal.com
6. Beschwerderecht
Sie haben das Recht, sich bei einer Datenschutz-Aufsichtsbehörde
über die Verarbeitung Ihrer personenbezogenen Daten zu beschweren.